English
Berita
Rumah / Berita / Berita Industri / Cara Membaiki Dandang Yang Bocor: Punca, Diagnosis, Langkah Pembaikan dalam Tumbuhan

+86-13961025664
Lopak di bawah selongsong dandang industri jarang sekali hanya masalah paip. Pada dandang haba buangan gas buangan ketuhar kok 60 t/j, air yang muncul di sepanjang jahitan selongsong biasanya menunjukkan salah satu daripada tiga perkara: kimpalan tiub ke lembaran tiub yang gagal, tiub penjimat yang dinipiskan atau gasket lubang tangan yang menangis. Ketiga-tiga kerosakan itu kelihatan hampir sama dari laluan pejalan kaki, dan ia memerlukan jumlah wang yang sangat berbeza dan masa henti untuk diperbaiki.
Godaan sentiasa sama: ketatkan sesuatu, pastikan unit dalam talian dan atasinya semasa gangguan yang dirancang seterusnya. Beginilah cara kerja dandang yang bocor selama empat jam bertukar menjadi projek penggantian tiga minggu dengan penalti pengeluaran disertakan.
Jadi inilah kesimpulannya dahulu. Berhenti, asingkan dan cari sebelum sesiapa menyentuh sepana. Dalam dandang industri dan dandang haba buangan, kira-kira dua pertiga daripada kebocoran bahagian air datang dari set lokasi yang kecil dan boleh diramal, dan setiap lokasi mempunyai kaedah pembaikan pilihan dengan toleransi sendiri untuk kelewatan. Perkara berikut merangkumi perkara yang menyebabkan kebocoran, cara mendiagnosisnya dengan selamat, cara perbandingan pilihan pembaikan pada masa dan kos, dan bahan dan pilihan reka bentuk yang memastikan dandang kering untuk dekad yang akan datang.
Cari punca kebocoran sebelum membuka satu kotak alat — kaedah pembaikan ditentukan oleh mekanisme kegagalan, bukan oleh tempat air itu menitis.
Kebocoran dandang bukan sembarangan. Mereka berkumpul di sekitar bilangan mekanisme yang terhad, dan setiap mekanisme meninggalkan tandatangannya sendiri pada logam. Jika anda boleh menamakan mekanisme itu, anda boleh meramalkan pembaikan, masa henti dan kemungkinan kebocoran kembali di tempat yang sama dalam tempoh dua belas bulan.
| Lokasi bocor | Kemungkinan besar punca | Semakan lapangan pertama | Pembaikan pilihan |
|---|---|---|---|
| Kimpalan tiub ke lembaran tiub | Pengembangan haba kitaran, kaki kimpalan terkawal | Ujian penembus pewarna, boroskop sendi | Pembaikan kimpalan tempatan serta pelepasan tekanan |
| Economizer atau dinding tiub prapemanas udara | Kakisan takat embun asid, pH air suapan rendah | Tinjauan ketebalan dinding ultrasonik | Bahagian retube dengan reka bentuk tahan kakisan |
| Permukaan tiub sisi api berhampiran peniup jelaga | Hakisan abu, pemotongan wap | Pemeriksaan visual semasa gangguan | Pembaikan lengan atau penggantian tiub tunggal |
| Gasket lubang tangan dan lurang | Gasket usang, tork bolt tidak sekata, tempat duduk herot | Isi semula tekanan rendah dan pemerhatian bersama | Gasket baharu dengan jujukan tork yang didokumenkan |
| Sambungan bebibir dan bolt | Kelonggaran bolt di bawah kitaran haba | Pengimejan terma semasa unit panas | Tork semula mengikut spesifikasi, tambahkan pencuci spring |
| Sambungan pengembangan dan selongsong | Pergerakan berbeza di luar perjalanan belos | Pengukuran visual perjalanan dan jurang | Reka bentuk semula elemen pengembangan |
| Pengepala dan paip blowdown | Rayapan, hakisan-hakisan daripada wap basah | Ujian kekerasan, pemetaan ketebalan ultrasonik | Penggantian pengepala atau bahagian paip |
Dua cara cepat untuk mengecilkan senarai. Mula-mula, tanya bila kebocoran muncul. Kebocoran yang muncul hanya pada permulaan sejuk ialah masalah sendi berkaitan penguncupan; kebocoran yang tumbuh dengan beban biasanya adalah kakisan atau hakisan yang didorong oleh aliran dan suhu. Kedua, tanya di mana air keluar berbanding laluan gas. Kegagalan sisi air membasahi selongsong luar dan penebat, manakala kegagalan tiub sisi api sering muncul sebagai wap putih dalam serombong atau sebagai kenaikan suhu tindanan sebelum sebarang air kelihatan.
Kebanyakan kebocoran dandang adalah simptom ketidakpadanan antara keadaan operasi sebenar dan reka bentuk bahan, pengembangan atau rawatan air — bukan bukti bahawa seseorang dikimpal dengan teruk sepuluh tahun lalu.
Membaiki dandang yang bocor bermula lama sebelum mesin kimpalan tiba. Urutan di bawah ialah urutan yang kami cadangkan untuk memasang pasukan penyelenggaraan, dan ia direka bentuk untuk melindungi kedua-dua krew dan bukti yang memberitahu anda apa yang sebenarnya gagal.
Nota mengenai ujian hidrostatik: sebarang ujian di atas tekanan reka bentuk mesti mengikut kod yang berkenaan dan dokumentasi diperakui dandang itu sendiri, dan pada dandang haba buangan dengan saluran saluran sebelah gas dipasang, laluan gas mesti diasingkan secara positif dan dibersihkan sebelum air dimasukkan. Memotong sudut itu adalah cara terpantas untuk mengubah tugas penyelenggaraan menjadi insiden.
Urutan diagnostik bukan kertas kerja — data operasi dan peta ketebalan yang anda kumpulkan dalam langkah tiga dan enam menentukan sama ada pembaikan berlangsung satu tahun atau lima belas.
Apabila rekod penyelenggaraan diisih mengikut lokasi dan bukannya mengikut tarikh, corak muncul hampir serta-merta. Dandang ialah pemasangan kejuruteraan dengan bilangan titik lemah yang terhad, dan titik lemah tersebut berkelakuan secara konsisten merentas industri yang sangat berbeza. Bateri ketuhar kok, mesin pensinteran dan dandang stesen janakuasa menjalankan kimia gas serombong yang berbeza dan profil beban yang berbeza, namun pengedaran kebocoran mereka adalah sangat serupa. Mengetahui pengedaran yang dijangkakan mengubah cara anda menyimpan alat ganti, cara anda menulis laluan pemeriksaan dan cara anda memberi taklimat kepada krew penyelenggaraan sebelum gangguan. Carta di bawah menunjukkan taburan wakil lokasi kebocoran yang dilaporkan daripada pemeriksaan dandang industri dan dandang haba sisa; loji individu akan berbeza dengan bahan api, rawatan air dan kitaran tugas.
Lokasi kebocoran yang dilaporkan merentas pemeriksaan dandang industri (pengedaran ilustrasi, peratusan semua kebocoran yang direkodkan)
Perkara pertama yang dinyatakan oleh carta ialah kira-kira satu pertiga daripada semua kebocoran terletak pada sambungan tiub-ke-tiub, yang merupakan satu tempat dalam dandang di mana tiga bahan berbeza dengan tiga kadar pengembangan berbeza dikimpal ke dalam satu sambungan terhalang. Kepekatan itu bukan kecacatan pembuatan; ia adalah akibat semula jadi apabila meletakkan beban haba kitaran pada sendi yang kaku.
Kelompok kedua, pada dua puluh enam peratus, meliputi tiub penjimatan dan prapemanas udara. Komponen ini hidup di hujung laluan gas yang sejuk di mana suhu permukaan logam jatuh di bawah takat embun asid, jadi dandang yang menyalakan bahan api yang mengandungi sulfur dan menjalankan suhu gas keluar yang rendah akan sentiasa kehilangan penghematannya terlebih dahulu. Jika kilang anda telah menggantikan tiub economizer dua kali dalam tempoh lima tahun, masalahnya ialah margin suhu permukaan, bukan pembekal tiub.
Kumpulan ketiga, gasket, lubang tangan dan bebibir pada tujuh belas peratus, adalah yang paling mengecewakan kerana ia hampir boleh dielakkan sepenuhnya. Kebocoran ini datang daripada elastomer lama, tork bolt yang tidak sekata, tempat duduk yang herot dan sambungan yang diketatkan semula oleh rasa dan bukannya oleh spesifikasi. Ia adalah murah untuk dibaiki secara individu dan mahal secara agregat, kerana setiap satu memerlukan pengasingan, penyejukan dan permulaan semula.
Hakisan bahagian api berhampiran peniup jelaga menyumbang dua belas peratus. Corak di sini sangat setempat: hakisan mengikut laluan pancutan wap, jadi tiub yang rosak biasanya tiga atau empat baris yang sama setiap kali. Memusingkan kedudukan peniup jelaga atau melaraskan urutan hembusan antara gangguan biasanya mengurangkan bilangan ini dengan ketara.
Sambungan pengembangan dan selongsong menyumbang tujuh peratus, dan pengepala dan paip blowdown untuk empat peratus. Itu adalah kegagalan frekuensi rendah, akibat tinggi. Sendi pengembangan yang bocor merosakkan penebat dan selongsong tetapi jarang mengancam sempadan tekanan, manakala retakan rayapan pada pengepala boleh menjadi peristiwa pemadaman paksa dengan masa pendahuluan yang panjang untuk penempaan penggantian.
Baca bersama, pengedaran menyokong strategi penyelenggaraan yang mudah. Letakkan sebahagian besar belanjawan pemeriksaan anda ke dalam sambungan tiub ke lembaran tabung, bank penjimat dan sambungan terkunci, kerana ketiga-tiga kawasan tersebut membawa tujuh puluh tujuh peratus risiko. Gunakan usaha yang tinggal untuk pemetaan ketebalan pada pengepala dan kerja paip, di mana kegagalan jarang berlaku tetapi teruk.
Ia juga menerangkan sebab nasihat generik tentang membetulkan dandang bocor selalunya mengecewakan. Sebuah loji yang menghabiskan pemadamannya untuk pembaikan selongsong sementara suhu salur masuk penjimatnya kekal di bawah takat embun akan kembali berfungsi dalam tempoh lapan belas bulan. Pengedaran memberitahu anda tempat untuk melihat dahulu, dan data pengendalian memberitahu anda mengapa kebocoran memilih tempat itu.
Tiga kawasan — penyambung tiub ke lembaran tiub, tebing tiub hujung sejuk dan sambungan berbolted — membawa lebih daripada tiga perempat daripada semua risiko kebocoran dandang, jadi mereka layak mendapat majoriti daripada setiap belanjawan pemeriksaan.
Setelah mekanisme diketahui, pilihan pembaikan mengecil dengan cepat. Perbandingan di bawah ditulis dari perspektif loji operasi yang perlu memilih antara pembaikan dua hari dan penggantian enam minggu, dan ia menganggap kod dandang dan dokumentasi pengilang sedang diikuti.
| Kaedah | Paling sesuai untuk | Masa henti biasa | Kos relatif | Hayat perkhidmatan yang realistik |
|---|---|---|---|---|
| Pembaikan kimpalan tempatan | Retak kaki kimpalan terpencil, lubang kecil pada bahagian tekanan tebal | 1 hingga 3 hari | rendah | 3 hingga 10 tahun jika puncanya diperbetulkan |
| Palam tiub | Tiub gagal individu, sehingga kira-kira sepuluh peratus bank | 1 hingga 2 hari | rendah | Tidak tentu, tetapi kapasiti dan keseimbangan aliran berkurangan |
| Sleeving | Hakisan atau kerosakan kakisan sepanjang tiub pendek | 2 hingga 4 hari | rendah to medium | 2 hingga 6 tahun |
| Bahagian retube | Pelbagai kegagalan tertumpu dalam satu bank | 1 hingga 3 minggu | Sederhana | 8 hingga 15 tahun |
| Penggantian berkas tiub lengkap | Kehilangan dinding yang meluas atau pertukaran tugas | 3 hingga 6 minggu | Sederhana to high | 15 tahun atau lebih |
| Penggantian unit penuh | Kerosakan cangkerang, dram atau pengepala; tugas tidak lagi sepadan dengan reka bentuk | 2 hingga 6 bulan termasuk fabrikasi | tinggi | 20 tahun atau lebih |
Tiga peraturan praktikal terletak di belakang meja itu. Pertama, palam adalah langkah penstabilan, bukan penyelesaian. Setiap tiub yang dipalamkan mengurangkan kawasan pemindahan haba dan menaikkan suhu keluar gas serombong, yang seterusnya menolak tiub yang tinggal lebih dekat ke titik embunnya. Palamkan lebih daripada kira-kira sepuluh peratus bank dan anda telah mereka bentuk semula dandang dengan berkesan tanpa melakukan kejuruteraan.
Kedua, pembaikan kimpalan hanya bertahan apabila sekatan yang menyebabkan keretakan asal ditangani. Pada sambungan tiub ke lembaran tiub, ini bermakna menyemak elaun pengembangan, kelegaan tiub ke lubang dan rawatan haba selepas kimpalan. Pembaikan yang mengabaikan ketiga-tiga item tersebut akan retak pada jari kaki yang sama, biasanya dalam masa setahun.
Ketiga, ekonomi pembaikan harus dinilai pada haba yang dihantar, bukan pada invois pembaikan. Penjimatan bocor yang dipasang dan bukannya tiub semula meningkatkan suhu keluar gas serombong, yang meningkatkan penggunaan bahan api setiap jam dandang berjalan. Pada unit menembak secara berterusan, penalti itu boleh melebihi kos retube yang sepatutnya dalam dua atau tiga musim operasi.
Memasang dan mengimpal masa membeli; hanya pembaikan yang menghilangkan punca mekanikal atau kimia kebocoran membeli kebolehpercayaan.
Apabila pembaikan berhenti masuk akal, keputusan penggantian didorong oleh tempat dandang berada dalam proses. Dandang haba sisa bukan produk yang boleh ditukar ganti; setiap konfigurasi dipadankan dengan sumber gas, pemuatan habuk dan profil suhu. Jalur di bawah menyenaraikan konfigurasi yang paling kerap dinyatakan dalam loji kimia arang batu, metalurgi, kuasa dan ammonia.
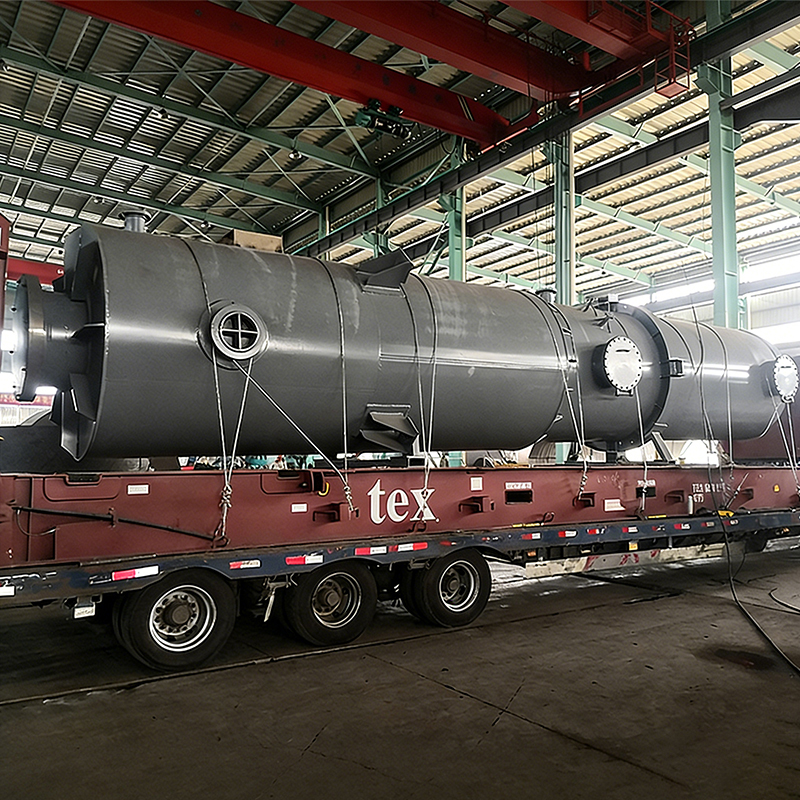
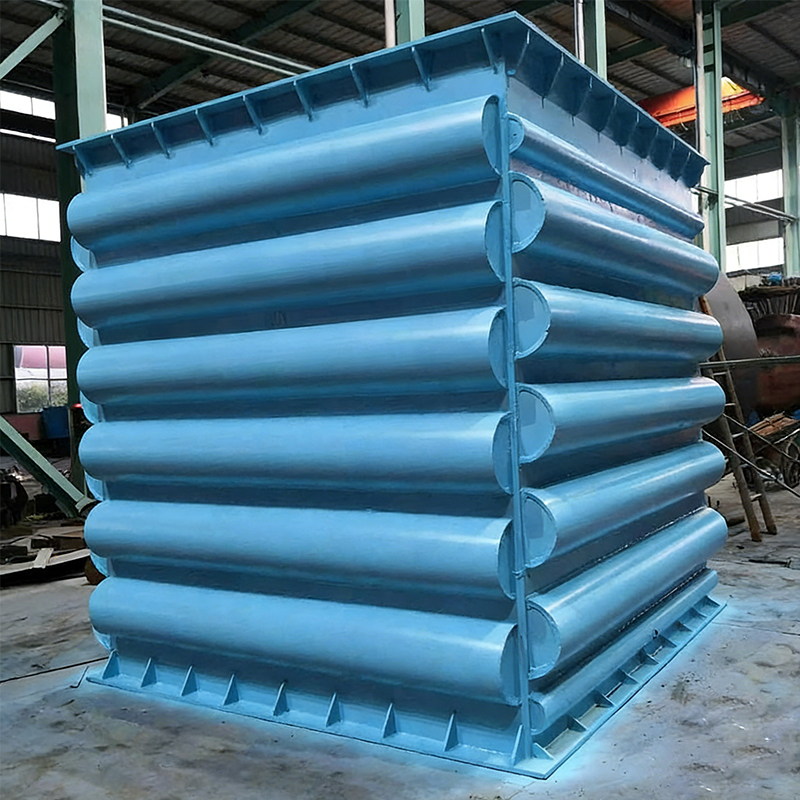 Dandang Haba Sisa Gas Ketuhar Coke Dandang Haba Sisa Gas Serombong Oven Coke ialah peranti penjimatan tenaga yang cekap tinggi yang dibangunkan khusus untuk industri kok. Ia bertujuan untuk memulihkan dan menggunakan ... Lihat Produk →
Bagi setiap jawatan ini, tanya empat soalan yang sama sebelum meminta sebut harga. Apakah aliran gas reka bentuk dan julat suhu di salur masuk, termasuk keadaan kecewa? Apakah muatan habuk dan taburan saiz zarah di salur masuk? Apakah kandungan sulfur dan lembapan, dan oleh itu takat embun asid yang menetapkan suhu logam minimum? Dan di mana turndown sebenarnya loji itu beroperasi, berbeza daripada julat papan nama?
Pemilihan pembekal penting seperti konfigurasi. Dandang haba buangan ialah bekas tekanan dengan permukaan pemindahan haba sebelah gas, jadi pengilang memerlukan kelayakan dandang dan bekas tekanan serta pengalaman praktikal dengan persekitaran habuk dan kakisan tertentu. Pembekal yang hanya membina penukar haba gas bersih biasanya akan kurang menentukan jarak tiub dan tiupan jelaga, dan kebocoran pertama akan muncul pada tahun operasi kedua.
Padankan konfigurasi dandang dengan kedudukan proses, pemuatan habuk dan titik embun asid sebelum membandingkan harga — ralat konfigurasi tidak boleh dibetulkan dengan diskaun.
Kebanyakan pencegahan kebocoran dalam dandang industri berlaku pada peringkat lukisan, bukan di kedai penyelenggaraan. Tiga keputusan reka bentuk melakukan kebanyakan kerja: mengekalkan suhu logam di atas takat embun asid, memilih reka bentuk bersama yang bertolak ansur dengan pengembangan pembezaan, dan mengehadkan halaju gas dalam baris tiub pertama.
Hakisan takat embun adalah mekanisme yang dominan dalam penjimatan dan prapemanas udara. Jawapan kejuruteraan ialah margin yang didokumenkan antara suhu logam minimum dan takat embun asid yang dikira, dikekalkan merentasi keseluruhan julat operasi termasuk keadaan beban rendah. Dandang yang mengekalkan margin ini pada beban penuh tetapi turun di bawahnya pada beban empat puluh peratus masih akan gagal, hanya lebih perlahan.
Apabila sambungan penjimatan dikimpal konvensional bergelut dengan suhu tinggi, habuk tinggi dan kondensat menghakis, binaan pateri menawarkan set tukar ganti yang berbeza. Penjimat brazed berasaskan nikel menggunakan sambungan tiub-ke-header brazed sepenuhnya, yang menanggalkan kaki kimpalan panjang yang bertindak sebagai pemula retak pada sendi yang dimuatkan secara kitaran dan memberikan sentuhan yang lebih seragam antara tiub dan sirip. Logam pengisi dipilih untuk rintangan kakisan dan bukannya untuk memudahkan kimpalan, dan permukaan yang terhasil menentang kondensat berasid yang menyerang hujung sejuk laluan gas serombong.
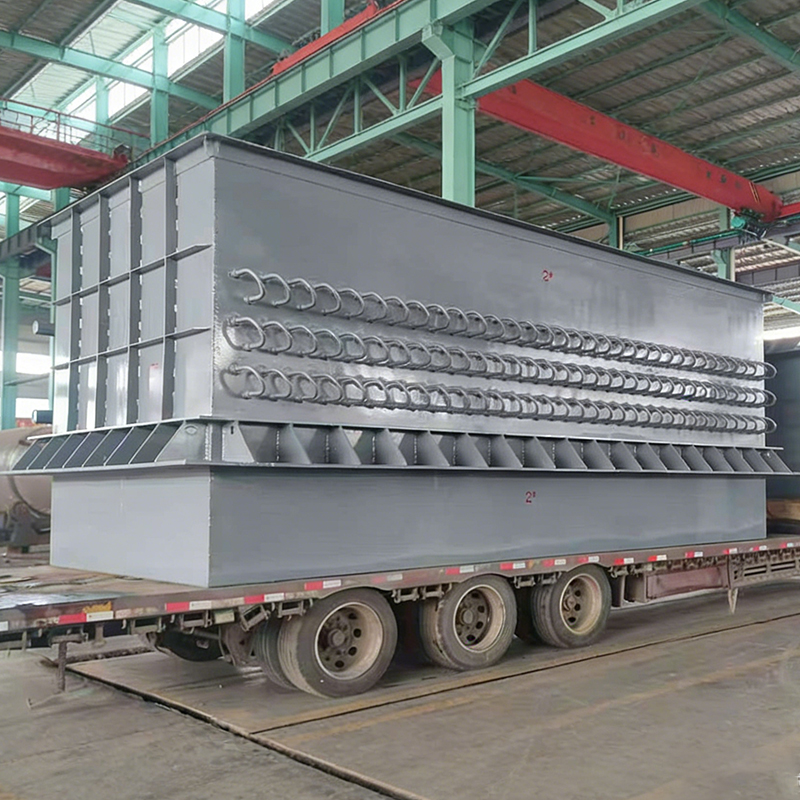
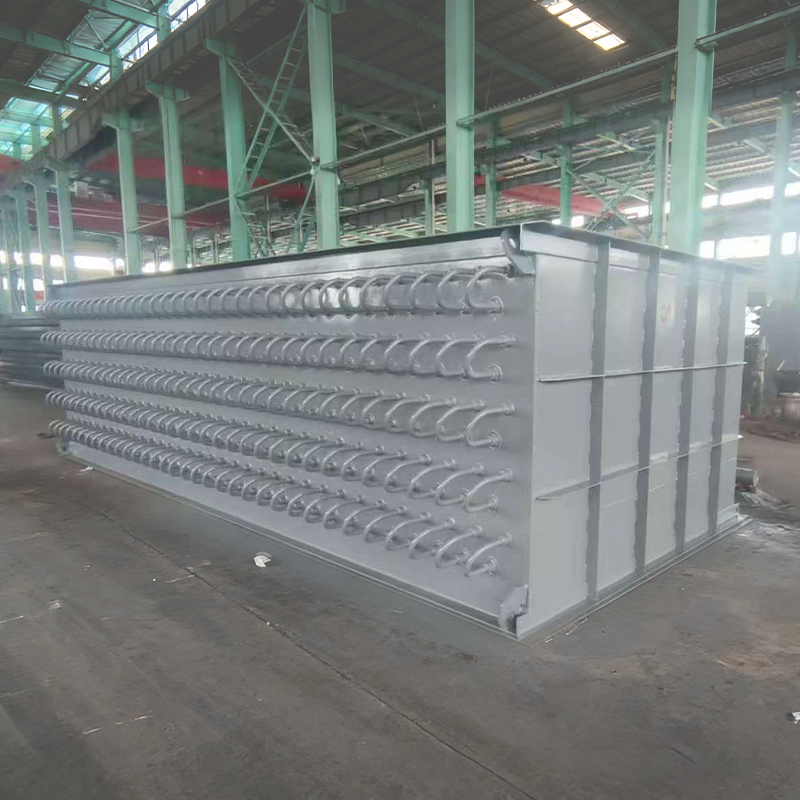 Brazed Economizer berasaskan nikel Brazed Economizer berasaskan nikels are advanced devices that significantly improve the economizer's corrosion resistance, wear resistance, ash accumulation resistance, an... Lihat Produk →
Di mana keperluan adalah semata-mata untuk memanaskan udara pembakaran dengan sisa haba gas serombong, pemanas awal udara adalah pilihan yang lebih menjimatkan, dengan syarat margin suhu hujung sejuk dikekalkan dan laluan sisi gas boleh dibersihkan tanpa membongkar keseluruhan tebing. Pemilihan antara kedua-duanya hendaklah mengikut analisis gas serombong, bukan susunan katalog peralatan.
Hakisan berskala kira-kira dengan kiub halaju gas, jadi baris pertama dandang berdebu hendaklah direka bentuk untuk halaju yang lebih rendah daripada berkas yang lain. Peletakan peniup jelaga juga penting: peniup yang menghalakan wap pada baris tiub yang sama dari sudut yang sama selama bertahun-tahun akan menghakis barisan tiub yang boleh diramal, dan memutarkan urutan antara gangguan ialah cara kos rendah untuk menyebarkan kehausan.
Di bahagian air, butiran reka bentuk yang menghalang kebocoran adalah kurang glamor tetapi sama pentingnya: bahagian dalam dram yang betul untuk mengelakkan pemindahan wap, kapasiti hembusan yang mencukupi untuk mengawal pepejal terlarut dan deaerator yang benar-benar mengeluarkan oksigen dan bukannya satu yang hanya terdapat pada helaian alir. Masalah kimia air muncul pada permukaan tiub berbulan-bulan kemudian, dan pada masa itu kerosakan itu sudah menjadi pitting setempat.
Margin suhu hujung sejuk yang didokumenkan dan reka bentuk bersama yang bertolak ansur dengan pengembangan pembezaan menghalang lebih banyak kebocoran daripada yang boleh dibaiki oleh rejim penyelenggaraan.
Keputusan harus dibuat terhadap empat nombor: ketebalan dinding yang diukur berbanding minimum yang diperlukan, bilangan kebocoran dalam tempoh operasi semasa berbanding dengan yang sebelumnya, baki hayat reka bentuk bahagian tekanan, dan nilai satu hari kehilangan pengeluaran. Apabila nombor tersebut menunjuk ke arah yang berbeza, gunakan kriteria di bawah.
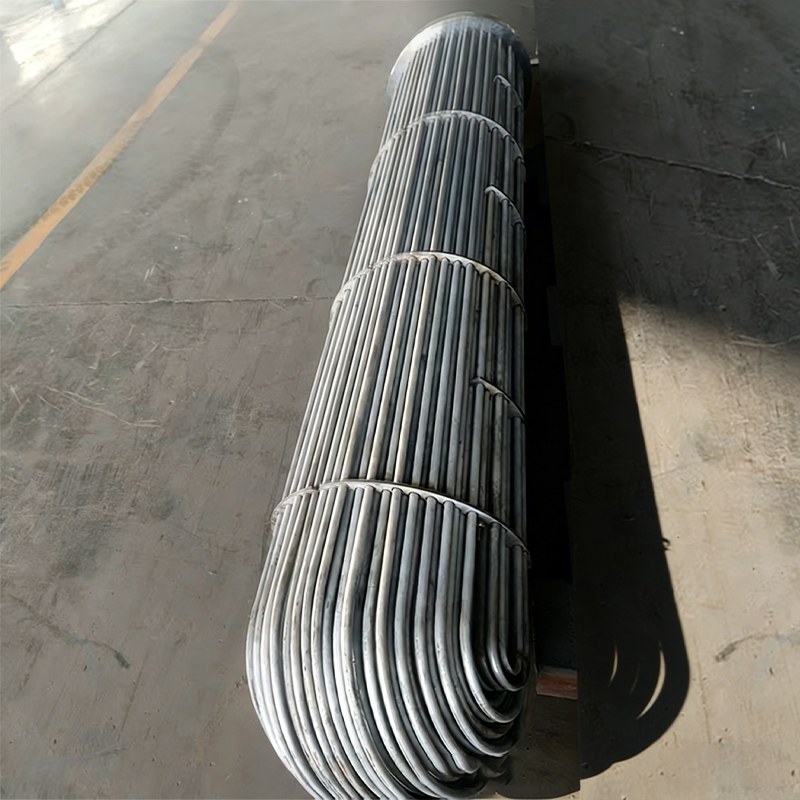 Penukar Haba Shell dan Tiub Penukar Haba Shell dan Tiub ialah penukar haba industri yang tipikal dan universal. Struktur terasnya terdiri daripada cangkerang besar (sisi cangkang) yang menempatkan tiub ... Lihat Produk →
| Pembaikan di tempat apabila | Rancang penggantian bila |
|---|---|
|
|
Pengiraan bayaran balik patut dilakukan dengan betul. Penjimatan bocor yang memaksa loji untuk memintas sebahagian daripada permukaan pemindahan haba meningkatkan suhu keluar gas serombong, dan setiap tahap pemulihan yang hilang diterjemahkan kepada bahan api tambahan setiap jam. Darabkan penalti setiap jam itu dengan waktu operasi tahunan, tambah kos gangguan tidak dirancang yang disebabkan oleh unit semasa, dan bandingkan jumlah dengan harga penghantaran bank gantian termasuk pemasangan.
Pada kebanyakan unit tugas berterusan, aritmetik diselesaikan dengan memihak kepada penggantian dalam masa dua hingga tiga tahun, dan itu sebelum mengambil kira risiko gangguan paksa semasa tempoh pengeluaran puncak. Pada unit yang berjalan beberapa minggu setiap tahun, sebaliknya, pembaikan di tempat dengan kimia air yang betul boleh kekal sebagai pilihan rasional selama sedekad.
Satu pembolehubah lagi patut disebut: kos pembaikan berkualiti rendah. Kimpalan yang melepasi ujian hidrostatik tetapi meninggalkan kepekatan tegasan di hujung kaki akan gagal lagi, dan kegagalan kedua biasanya kos lebih tinggi daripada yang pertama kerana ia tiba tanpa amaran dan selalunya semasa kempen pengeluaran.
Gantikan apabila kekerapan kebocoran meningkat di beberapa bank dan ketebalan dinding berada pada tahap minimum; pembaikan hanya apabila mekanisme diketahui dan hayat selebihnya meliputi kitaran gangguan seterusnya.
Dandang yang dibaiki kekal dibaiki hanya jika tiga pemacu pembentukan kebocoran disimpan di dalam sampul reka bentuk mereka. Kimia air mengawal kadar kehilangan dinding dari dalam, kitaran beban mengawal pengumpulan kerosakan keletihan pada sendi, dan selang pemeriksaan menentukan sama ada kebocoran seterusnya ditemui oleh juruteknik atau oleh operator syif pada tengah malam.
| Selang waktu | Aktiviti | Rekod | Mekanisme kebocoran ditangani |
|---|---|---|---|
| Setiap syif | Periksa kestabilan tahap dram, operasi blowdown dan sebarang resapan yang kelihatan | Pembacaan log dan pemerhatian | Mengendalikan lawatan, gasket menangis |
| Setiap hari | Ujian pH air suapan, kekonduksian dan oksigen terlarut | Carta trend, bukan sekadar nilai | Pitting tepi air dan kakisan bawah deposit |
| Mingguan | Suhu keluar gas serombong dan pemeriksaan kelegapan timbunan | Suhu melawan garis dasar beban | Kebocoran tiub awal, kekotoran dan pintasan |
| Bulanan | Pengimejan terma selongsong, bebibir dan pintu lurang semasa hangat | Imej difailkan terhadap bulan sebelumnya | Sambungan dan gasket bocor sebelum kegagalan |
| Gangguan tahunan | Pemetaan ketebalan ultrasonik bagi penjimatan dan bank prapemanas udara | Bacaan berpeta grid | Penipisan dinding daripada kakisan dan hakisan |
| Gangguan tahunan | Ujian penembus pewarna atau zarah magnet bagi kimpalan tiub ke lembaran tiub | Rekod bersama demi bersama | Keletihan retak pada sendi terkawal |
| Setiap 3 hingga 5 tahun | Pemeriksaan bahagian tekanan penuh, ujian kekerasan pengepala, pengukuran perjalanan sendi pengembangan | Laporan pemeriksaan yang disahkan | Rayapan, pengembangan lebihan perjalanan, kerosakan selongsong |
Dua tabiat menjadikan selang ini berkesan. Yang pertama ialah membandingkan bacaan dengan garis dasar yang diperbetulkan beban dan bukannya dengan nilai penggera tetap, kerana kebanyakan kebocoran mengumumkan diri mereka sebagai perubahan aliran kecil jauh sebelum ia melepasi ambang. Yang kedua ialah menulis pembetulan kimia air ke dalam susunan kerja yang sama seperti pembaikan mekanikal, jadi pembetulan dan punca ditutup bersama.
Berbasikal beban patut diberi perhatian khusus. Setiap permulaan dan penutupan menggunakan kitaran terma penuh pada penyambung tiub ke lembaran tiub, pengepala dan elemen pengembangan, dan kerosakan keletihan terkumpul tanpa mengira betapa teliti pembaikan itu dilaksanakan. Mengurangkan bilangan kitaran yang tidak perlu, dan menahan kadar tanjakan di dalam keluk pengeluar, tidak memerlukan kos dan secara langsung memanjangkan selang antara kebocoran.
Alirkan kimia dan suhu gas keluar setiap minggu — dandang yang bocor hampir selalu muncul sebagai perubahan arah aliran beberapa minggu sebelum ia muncul sebagai air di atas lantai.
Sebaik sahaja keputusan beralih daripada pembaikan kepada penggantian, persoalan penyumberan menjadi praktikal: siapa yang boleh menghantar bahagian tekanan yang sesuai dengan saluran sedia ada, memenuhi keperluan dandang dan vesel tekanan yang berkenaan, dan tiba di dalam tingkap gangguan? Jawapannya biasanya pengeluar peralatan asli dan bukannya kedai fabrikasi am, atas tiga sebab.
Yang pertama ialah kelayakan. Bank dandang haba sisa ialah komponen sempadan tekanan, dan pengilang memerlukan kelulusan reka bentuk dan fabrikasi yang digunakan untuk bidang kuasa anda. Di China ini bermakna lesen pembuatan kapal tekanan kelas tiga untuk kerja domestik, dan pengecapan ASME untuk peralatan yang dieksport atau projek yang dibiayai antarabangsa. Fabrikasi keluli am tidak boleh membekalkan bahagian itu secara sah, walau bagaimanapun kompetitif petikan itu kelihatan.
Kedua ialah pengetahuan proses. Permukaan pemindahan haba sisi gas gagal dalam cara tertentu dalam industri tertentu, dan pengilang yang telah membekalkan ketuhar kok, aplikasi pensinteran dan tiupan oksigen sudah pun mengetahui corak hakisan dan kekotoran. Pengalaman itu muncul dalam jarak tiub, penempatan peniup jelaga, perjalanan sambungan pengembangan dan margin suhu hujung sejuk, yang semuanya tidak kelihatan pada lukisan susunan umum tetapi menentukan dalam perkhidmatan.
Yang ketiga ialah skop penghantaran. Pembaikan atau penggantian kebocoran biasanya memerlukan lebih daripada satu berkas: ia memerlukan pengubahsuaian saluran, sokongan struktur, penebat, butiran refraktori, pengetuk instrumentasi dan sokongan pentauliahan. Bekerjasama dengan pembekal tunggal yang mereka bentuk, mengeluarkan, memasang dan komisen menghapuskan risiko antara muka antara tiga atau empat kontraktor berasingan.
Apabila menilai bakal pembekal, minta bukti dan bukannya tuntutan: kelayakan kapal tekanan dan dandang secara bertulis, peralatan pembuatan dalaman yang menentukan kualiti sambungan yang boleh dicapai, dan senarai rujukan daripada loji yang menjalankan keadaan gas yang setanding. Pengilang dengan relau pateri sendiri, kapasiti penggulungan sirip dan barisan pengeluaran paip haba mempunyai kawalan langsung ke atas sambungan yang menyebabkan kebanyakan kebocoran hujung sejuk, yang merupakan perbezaan yang bermakna daripada pembekal yang mensubkontrakkan operasi tersebut.
Untuk loji yang beroperasi di peringkat antarabangsa, perbualan penyumberan juga harus mengesahkan amalan dokumentasi: sijil bahan, spesifikasi prosedur kimpalan dan rekod kelayakan, laporan ujian tidak merosakkan, sijil ujian hidrostatik dan lukisan terbina. Dokumen tersebut adalah perkara yang akan diminta oleh pemeriksa, dan ketiadaan mereka boleh melambatkan pentauliahan lama selepas peralatan tiba di tapak.
Akhir sekali, harga hendaklah dinilai berdasarkan jumlah kos yang merangkumi prestasi pemulihan haba yang dihantar, jangkaan selang antara campur tangan penyelenggaraan, dan masa tindak balas pembekal untuk alat ganti. Bungkusan yang lebih murah yang menyumbat hujung sejuk dengan produk kakisan dalam tempoh lapan belas bulan adalah tidak lebih murah sama sekali.
Bahagian tekanan sumber daripada pengilang dandang dan bekas tekanan yang berkelayakan dengan pengeluaran bersama dalaman — dokumentasi dan kualiti sambungan tidak boleh diperiksa ke dalam kerja subkontraktor selepas penghantaran.
Merentasi ratusan kerja pemeriksaan dan pembaikan, lima kesilapan yang sama berulang. Setiap satu adalah murah untuk dielakkan dan mahal untuk diulang.
Setiap kesilapan ini mempunyai logik jangka pendek di belakangnya — tekanan masa, tekanan belanjawan, tetingkap gangguan yang sudah tergelincir. Masalahnya ialah kos kesilapan mendarat pada belanjawan penyelenggaraan seterusnya, selalunya semasa kempen pengeluaran apabila kilang itu paling tidak mampu untuk berhenti tanpa dirancang.
Disiplin mudah menyelesaikan kebanyakannya: sebelum sebarang pembaikan ditutup, rekodkan mekanisme, kaedah pembaikan, ukuran yang mewajarkannya, dan perubahan operasi yang akan menghalang pengulangan. Sepuluh minit dokumentasi pada akhir pembaikan adalah pelaburan kebolehpercayaan termurah yang tersedia untuk loji.
Setiap pembaikan kebocoran harus ditutup dengan mekanisme yang direkodkan dan perubahan operasi yang sepadan — jika tidak, kebocoran yang sama hanya dijadualkan untuk tarikh kemudian.
Dua halaman yang patut dibuka semasa keputusan pembaikan atau penggantian sedang disediakan:
Kedua-dua halaman menganggap titik permulaan yang sama seperti artikel ini: fahami mekanisme, kemudian pilih peralatan.
Keputusan penyumberan yang baik bermula dengan mekanisme kegagalan yang jelas — bawa analisis gas, peta ketebalan dan sejarah kebocoran ke perbualan pembekal pertama.
Membaiki dandang yang bocor adalah urutan keputusan, bukan satu tugas. Kenal pasti lokasi, sahkan mekanisme, pilih pembaikan yang menghilangkan punca dan rekod perubahan operasi yang menghalangnya daripada kembali. Apabila data ketebalan dan kekerapan kebocoran mengatakan bahawa unit telah siap, anggap penggantian sebagai projek kejuruteraan dengan kedudukan proses, pemuatan habuk dan titik embun asid yang dilampirkan, dan nyatakan peralatan terhadap nombor tersebut dan bukannya pada halaman katalog.
Tumbuhan yang mengikuti urutan itu biasanya melihat lebih sedikit kebocoran, lebih pendek gangguan dan selang yang lebih lama antara campur tangan utama. Tumbuhan yang mengejar air dan bukannya mekanisme melihat kebocoran yang sama sekali lagi, biasanya tidak lama selepas dimulakan semula seterusnya, dan biasanya pada saat paling tidak sesuai dalam tahun pengeluaran. Perbezaan antara keduanya bukan bajet; ia adalah susunan soalan yang ditanya.
Tanya tentang mekanisme sebelum kaedah, dan tentang reka bentuk sebelum harga — pesanan itu sahaja menghalang kebanyakan kebocoran dandang berulang.
Kami akan membantu anda menuju kejayaan.

Zon Aglomerasi Perindustrian Maqiao Utara, Bandar Jingjiang, Bandar Taizhou, Wilayah Jiangsu

+86-18752676699 / +86-13961025664