English
Berita
Rumah / Berita / Berita Industri / Injap Pelega Keselamatan Dandang Bocor: Punca, Diagnosis dan Pembaikan untuk Tumbuhan

+86-13961025664
Jika injap pelega keselamatan dandang bocor, anggap ia sebagai kecacatan pada sempadan tekanan, bukan sebagai gangguan pengemasan. Injap ialah penghalang mekanikal terakhir yang berdiri di antara dram bertekanan dan peristiwa tekanan lampau, dan injap yang menghantar stim secara berterusan telah berhenti menjadi penghalang yang boleh dipercayai. Bulu yang boleh dilihat ialah penghujung rangkaian peristiwa yang biasanya bermula beberapa minggu lebih awal, apabila laluan wap mikroskopik pertama dibuka antara cakera dan tempat duduk.
Kesimpulan praktikal didahulukan, kerana ia menentukan semua yang anda lakukan selepas itu. Jangan pasangkannya, jangan tutupnya, jangan wayar tuil ke bawah, dan jangan biarkan ia terpencil di belakang injap blok hulu yang tertutup. Asingkan hanya cukup lama untuk merancang intervensi yang betul, tandakannya, catatkan simptom, dan kemudian bergerak terus ke dua trek selari: ketahui sebab ia bocor, dan sahkan sama ada injap boleh diperakui semula atau mesti diganti.
Terdapat kesimpulan kedua yang sama pentingnya. Kebanyakan injap pelepasan yang bocor adalah mangsa, bukan penyebabnya. Mereka bocor kerana margin tekanan yang ditetapkan adalah terlalu nipis, kerana paip masuk adalah kecil, kerana spring telah mengendur selepas bertahun-tahun pada suhu tinggi, atau kerana skala dan habuk dari laluan gas serombong telah terkumpul di tempat duduk. Gantikan injap tanpa membetulkan keadaan tersebut dan yang baharu akan bocor pada jadual yang sama.
Artikel ini membincangkan mekanisme pengedap, empat perkara berbeza yang dipanggil oleh pasukan tumbuhan sebagai "bocor", punca punca disusun mengikut kekerapan injap terbuka, diagnosis medan langkah demi langkah, keputusan pembaikan atau penggantian, pemangkasan dan pemilihan bahan untuk suhu tinggi dan gas serombong habuk tinggi, kesilapan pemasangan, perancangan pemeriksaan dan soalan perolehan yang menghalang masalah sisa haba daripada direka bentuk ke dalam dandang haba seterusnya.
Injap pelega keselamatan bermuatan spring menahan tekanan dengan kawasan sentuhan yang sangat kecil. Cakera terletak di atas tempat duduk dengan jalur sentuhan logam-ke-logam yang sempit dan terlipat, dimuatkan oleh spring yang dayanya telah ditentukur untuk dibuka pada tekanan tertentu. Segala-galanya di hulu jalur kenalan itu, dan segala-galanya yang memastikan cakera sejajar padanya, adalah milik rantai pengedap. Kebocoran muncul apabila mana-mana pautan tunggal dalam rantai itu hanyut.
Rantai itu mempunyai lima pautan. Yang pertama ialah pasangan cakera dan tempat duduk, yang melakukan pengedap sebenar. Yang kedua ialah panduan dan batang, yang mengekalkan cakera sepusat dengan tempat duduk supaya beban diagihkan sama rata. Yang ketiga ialah spring, yang mentakrifkan tekanan yang ditetapkan dan mesti kekal dalam toleransi melalui beribu-ribu kitaran haba. Yang keempat ialah bonet dan, jika dipasang, belos, yang mengasingkan spring daripada proses dan menguruskan tekanan belakang yang bertindak pada cakera. Yang kelima ialah muncung masuk dan badan, yang mesti menghantar aliran ke injap tanpa penurunan tekanan yang berlebihan.
Pada dandang atau dandang haba buangan, rantai pengedap berada di bawah serangan berterusan. Kukus pada 250 hingga 450 darjah Celsius menyebabkan pengembangan berbeza antara cakera dan tempat duduk, kedua-duanya biasanya dibuat daripada aloi yang berbeza atau sekurang-kurangnya ketebalan bahagian yang berbeza. Setiap permulaan dan penutupan melenturkan spring. Setiap jam pada suhu melegakannya sedikit lagi. Habuk, oksida besi dan garam kondensat bergerak bersama gas serombong dan cari satu tempat di mana kelegaan diukur dalam mikron.
Inilah sebabnya mengapa kegagalan adalah progresif dan bukannya serta-merta. Tempat duduk yang melepasi beberapa gram wap sejam sudah rosak. Stim panas lampau memecut melalui celah beberapa mikron pada hampir dengan halaju sonik, dan jet itu menghakis muka tempat duduk dan muka cakera dalam beberapa jam selepas hantaran pertama. Kebocoran yang bermula sebagai bisikan berakhir sebagai kepulan yang kelihatan dan tempat duduk yang mesti diganti dan bukannya dilipat.
| Komponen | Peranan dalam pengedap | Bagaimana ia menyumbang kepada kebocoran |
|---|---|---|
| Cakera dan tempat duduk | Jalur pengedap logam-ke-logam utama | Nick, lukisan wayar, alur hakisan, ubah bentuk terma, skala tertanam dalam jalur sesentuh |
| Panduan dan batang | Pastikan cakera sepusat dan dimuatkan sama rata | Bergelombang, produk kakisan dalam pelepasan panduan, pemuatan sipi yang membuka sebelah tempat duduk |
| Musim bunga | Mentakrifkan tekanan set dan daya pengemaskinian semula | Relaksasi pada suhu, lubang kakisan, spring yang salah dipasang selepas pembaikan sebelumnya |
| Bonet dan belos | Asingkan spring dan tekanan belakang imbangan | Belos pecah, kebocoran gasket bonet, tangisan wap dari sendi |
| muncung masuk dan badan | Menyampaikan aliran penuh dengan penurunan tekanan yang minimum | Fouling, pembentukan skala, paip salur masuk lebih kecil daripada salur masuk injap, turbulensi dari siku rapat |
Pasukan tumbuhan menggunakan satu perkataan untuk empat keadaan fizikal yang berbeza, dan di situlah diagnosis biasanya menjadi salah. Injap yang mereneh hanya di bawah tekanan yang ditetapkan tidak berada dalam keadaan yang sama seperti injap yang melepasi kepulan yang boleh dilihat pada tekanan operasi biasa, dan kedua-duanya tidak sama dengan gasket yang menangis pada sambungan bonet. Setiap tandatangan mempunyai sebab yang berbeza, keperluan mendesak yang berbeza, dan ubat yang berbeza.
Mereneh adalah yang paling lembut dan paling kerap diabaikan. Injap mula mengeluarkan aliran nipis dan bernada tinggi apabila dandang menghampiri tetapi tidak mencapai tekanan yang ditetapkan. Ia selalunya boleh didengar sebelum ia kelihatan, itulah sebabnya pengendali yang bekerja berhampiran dram mengetahuinya jauh sebelum penyelenggaraan melakukannya. Mereneh ialah amaran bahawa margin antara tekanan operasi dan tekanan set telah menjadi terlalu kecil, atau spring telah cukup mengendur untuk merendahkan takat timbul yang berkesan.
Kebocoran tempat duduk adalah haiwan yang berbeza. Injap melepasi stim pada tekanan operasi biasa, menghasilkan kepulan yang kelihatan atau desisan berterusan yang tidak pernah berhenti. Pada masa ini diperhatikan, tempat duduk hampir selalu rosak dan kerosakan semakin cepat. Tangisan kondensat adalah lebih halus: semasa permulaan, air terkumpul di tempat duduk dan menitis dari alur keluar, yang kelihatan membimbangkan tetapi sering hilang apabila injap berada pada suhu.
Akhir sekali, kebocoran sendi dan kegagalan untuk duduk semula selepas ujian angkat manual adalah peristiwa yang berasingan. Gasket bonet yang menangis atau bebibir alur keluar adalah masalah bolting atau gasket, bukan masalah tempat duduk. Injap yang kekal terbuka selepas tuil lif dilepaskan mempunyai masalah pengikatan mekanikal pada pemandu atau batang. Kekeliruan empat kes ini membawa kepada baik pulih yang tidak perlu, atau lebih teruk lagi, kepada kebocoran tempat duduk tulen yang diketepikan sebagai kondensat.
| Tandatangan | Bagaimana ia muncul di lapangan | Kemungkinan besar punca | Tindakan segera |
|---|---|---|---|
| Mereneh | Wisel bernada tinggi samar di bawah tekanan yang ditetapkan, tiada wap yang kelihatan | Tekanan kendalian terlalu hampir dengan tekanan yang ditetapkan, rayapan terma cakera, spring santai | Kurangkan tekanan operasi, catat aliran tekanan, rancang baik pulih pada peluang seterusnya |
| Kebocoran tempat duduk | Kepulan boleh dilihat berterusan atau desisan mantap pada tekanan operasi biasa | Serpihan atau skala pada tempat duduk, kerosakan muka tempat duduk, lukisan wayar | Asingkan, tag dan baik pulih injap; anggap tempat duduk itu memerlukan kerja |
| Kebocoran sendi | Stim menangis di bonet, bebibir alur keluar atau sendi bonet badan | Kemerosotan gasket, tork bolt tidak sekata, kitaran haba sambungan | Retorque kepada spesifikasi apabila sejuk, atau gantikan gasket semasa penutupan seterusnya |
| Kegagalan untuk meletakkan semula | Injap kekal terbuka selepas tuil lif dilepaskan | Tercungap-cungap atau kotoran dalam pemandu, batang bengkok, cakera herot | Asingkan injap, jangan paksa tuil, dan keluarkannya untuk pemeriksaan |
Data punca yang diambil daripada rekod penyelenggaraan loji tidak pernah seragam, kerana tapak yang berbeza mengklasifikasikan kegagalan yang sama dengan cara yang berbeza. Walaupun begitu, corak yang muncul apabila injap bocor ditanggalkan, dipotong terbuka dan difoto cukup konsisten untuk berguna. Di seluruh loji coking, pensinteran, kuasa, metalurgi dan kimia, enam penjelasan yang sama merangkumi hampir setiap kes yang dilaporkan. Pengagihan di bawah adalah gabungan klasifikasi kegagalan tersebut kerana ia dipaparkan pada laporan pemeriksaan selepas injap dibuka di bengkel. Ia bukan kajian statistik, dan ia tidak boleh dibaca sebagai undang-undang tetap. Ia adalah susunan triage, kedudukan praktikal di mana bukti fizikal paling kerap ditunjukkan.
Perkara asing di tempat duduk adalah kategori tunggal terbesar, dan ia juga paling boleh dicegah. Dalam aplikasi gas serombong, serpihan jarang sekali menjadi objek asing dalam erti kata literal. Ia adalah penimbang besi oksida yang dibuang daripada pemanas lampau atau tiub penjimat, habuk yang dibawa melalui pintasan, sanga kimpalan yang ditinggalkan dalam dram semasa pembinaan, atau mendapan kimia rawatan yang terkumpul di permukaan paling panas dalam ruang stim. Kerana injap terletak pada titik tertinggi dram atau pengepala, ia mengumpul apa sahaja yang dibawa oleh wap. Sebaik sahaja zarah terperangkap di antara cakera dan tempat duduk, injap tidak boleh menutup pada jalur sesentuh penuh, dan jet yang terhasil menyelesaikan kerja dalam beberapa jam.
Kerosakan muka tempat duduk dan cakera berada di tempat kedua, dan ia biasanya akibat daripada kategori pertama dan bukannya acara bebas. Injap terbuka yang dipotong menunjukkan alur hakisan ciri yang berjalan secara jejari merentasi muka tempat duduk, selalunya dengan tanda padan pada cakera. Kerosakan jenis ini tidak boleh dihancurkan di lapangan apabila ia melebihi kira-kira setengah milimeter kedalaman; tempat duduk perlu dimesin semula atau trim diganti.
Tetapkan hanyut tekanan dan kelonggaran musim bunga mendapat tempat ketiga, dan kategori ini banyak diwakili dalam perkhidmatan suhu tinggi. Spring yang hidup pada 400 darjah Celsius selama beberapa tahun kehilangan panjang bebas, dan spring yang lebih pendek terbuka pada tekanan yang lebih rendah. Injap kemudian mereneh, terangkat lebih awal daripada papan nama yang dicadangkan, dan memakai tempat duduknya dengan lebih cepat. Inilah sebabnya mengapa tekanan papan nama dan tekanan meletus sebenar boleh berbeza antara lima hingga sepuluh peratus pada injap lama yang tidak pernah diperakui semula.
Masalah pemasangan dan tekanan belakang menyumbang bahagian penting lagi. Paip salur masuk satu saiz lebih kecil daripada salur masuk injap, siku tajam dalam beberapa diameter injap, atau paip salur keluar yang menghasilkan tekanan belakang terbina melebihi sepuluh peratus daripada tekanan yang ditetapkan semuanya akan menghasilkan sembang dan sembang memusnahkan tempat duduk lebih cepat daripada hampir semua perkara lain. Injap terangkat, hempas ditutup, terangkat semula, dan hentaman berulang mengubah bentuk muka cakera.
Mereneh dan rayapan terma berada di tengah-tengah senarai kerana ia biasanya merupakan gejala margin tekanan nipis dan bukannya kegagalan bebas. Apabila tekanan operasi dandang ditetapkan pada sembilan puluh lima peratus daripada tekanan set injap pelega, injap diminta untuk beroperasi pada tepi keupayaan menset semulanya, dan jumlah herotan haba terkecil di tempat duduk akan menghasilkan pas.
Saiz yang salah atau pemilihan yang salah ialah kategori terkecil dalam nombor mutlak tetapi paling mahal untuk dibetulkan. Injap bersaiz untuk bekas kebakaran yang tidak pernah berlaku, atau dengan bahan trim yang dipilih untuk stim kering tetapi dipasang dalam perkhidmatan yang basah dan menghakis, akan gagal mengikut jadual yang tiada kaitan dengan kualiti penyelenggaraan. Pengajaran daripada kedudukan adalah mudah: tiga perempat daripada semua kebocoran datang daripada serpihan, keadaan tempat duduk dan tingkah laku spring, dan ketiga-tiganya bertindak balas kepada gabungan margin tekanan set yang betul, wap bersih pada salur masuk injap dan selang pensijilan semula yang berdisiplin.
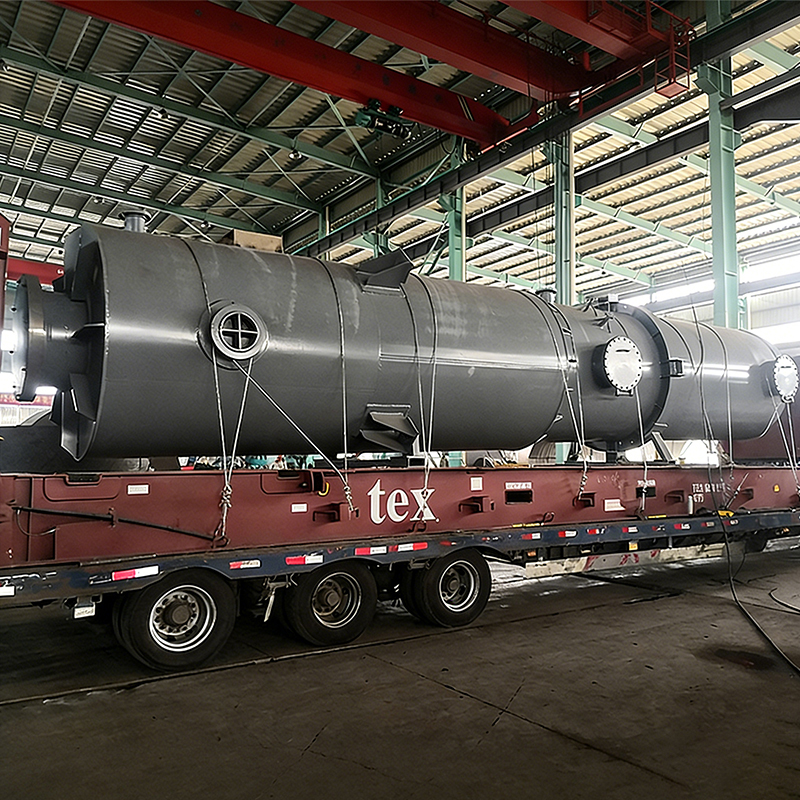
 Dandang Haba Sisa Gas Ketuhar Coke Dandang Haba Sisa Gas Serombong Oven Coke ialah peranti penjimatan tenaga yang cekap tinggi yang dibangunkan khusus untuk industri kok. Ia bertujuan untuk memulihkan dan menggunakan ... Lihat Produk →
Dandang api konvensional menghasilkan stim pada kadar yang agak stabil, dengan input bahan api yang boleh dipangkas dan tekanan dram yang mengikut lengkung yang boleh diramal. Dandang haba sisa tidak mempunyai kemewahan itu. Punca habanya ialah gas serombong proses yang suhu, aliran dan pemuatan habuknya ditetapkan oleh relau hulu, talian pensinteran, bateri ketuhar kok atau penukar, dan tiada proses tersebut diselaraskan untuk kemudahan dandang.
Perbezaan itu muncul terus pada injap pelega. Perubahan beban yang pantas menghasilkan ayunan tekanan, dan setiap ayunan membawa cakera lebih dekat ke titik angkat tempat duduknya. Kitaran terma dram dan pemanas lampau menghasilkan pengembangan berbeza yang melenturkan muncung masuk. Gas serombong ketuhar kok membawa sebatian tar, habuk dan sulfur. Gas pensinteran membawa habuk pembawa besi halus yang berkelakuan seperti pelelas. Gas penukar yang ditiup oksigen membawa suhu yang sangat tinggi dan operasi terputus-putus. Setiap keadaan ini menyerang pautan berbeza dalam rantai pengedap.
Masalah habuk adalah yang paling diremehkan. Dandang haba buangan yang memulihkan haba daripada aliran gas kotor mesti melindungi salur masuk injap pelega daripada pemindahan zarah, biasanya dengan mengekalkan injap pada bahagian wap dram di mana ia berada dan dengan memastikan peralatan pengasingan wap di hulu menjalankan tugasnya. Apabila ketulenan wap merosot, injap menjadi penapis terakhir dalam sistem, dan ia membayar untuk peranan itu dengan tempat duduknya.
Syarikat yang mereka bentuk dan membina peralatan pemulihan haba sisa gas serombong industri untuk coking, sintering, metalurgi dan loji kimia berfungsi dengan keadaan ini setiap hari. Dandang haba buangan gas buang ketuhar kok, sebagai contoh, direka bentuk sekitar komposisi gas tertentu, pemuatan habuk khusus dan profil beban tertentu, dan spesifikasi injap pelega perlu diperoleh daripada parameter yang sama dan bukannya disalin daripada dram stim standard. Logik yang sama digunakan pada sasaran ketulenan wap, bahagian dalam dram dan susunan blowdown, yang semuanya akhirnya menentukan berapa lama injap pelega kekal ketat.
Terdapat satu lagi faktor yang khusus untuk dandang haba buangan dan sering diabaikan. Oleh kerana sumber haba terus berjalan walaupun apabila permintaan wap hilang, dandang ini selalunya dikendalikan pada beban rendah dengan jalur tekanan lebar, dan injap pelega diminta untuk hidup melalui bilangan lawatan tekanan kecil yang jauh lebih besar daripada dandang yang dinyalakan beban asas. Oleh itu, keletihan pada jalur sentuhan tempat duduk adalah terkumpul, dan selang pemeriksaan yang disalin daripada dandang konvensional akan menjadi terlalu lama.
Diagnosis harus mengikut urutan tetap, kerana setiap langkah sama ada menghapuskan punca atau menunjuk kepada pengukuran seterusnya. Melangkau ke hadapan ke injap itu sendiri ialah ralat yang paling biasa: pasukan mengeluarkan injap, mencari tempat duduk yang ditanda, pusingkannya, pasang semula dan lihat ia bocor semula tiga minggu kemudian kerana punca sebenar adalah paip masuk yang kecil atau masalah tekanan belakang pada alur keluar.
Pengukuran yang penting adalah sangat sedikit, dan semuanya boleh diambil dengan peralatan bengkel standard. Caranya ialah dengan mengambilnya dalam susunan tetap dan menulisnya, kerana corak merentas dua atau tiga injap pada loji yang sama biasanya mendedahkan masalah sistem dan bukannya tiga kegagalan injap bebas.
| Semak | Kaedah | Sasaran | Apa yang ditunjukkan oleh penyelewengan |
|---|---|---|---|
| Tekanan operasi berbanding tekanan yang ditetapkan | Aliran DCS berbanding dengan papan nama | Tekanan operasi pada atau di bawah 90 peratus daripada tekanan yang ditetapkan | Jidar nipis yang menyebabkan reneh dan angkat pramatang |
| Penurunan tekanan masuk | Ukur pada dram dan pada salur masuk injap | Tidak lebih daripada 3 peratus tekanan yang ditetapkan | Paip masuk atau muncung bersaiz kecil, menyebabkan perbualan |
| Tekanan belakang terbina | Kira dari paip pelepasan, atau ukur semasa ujian lif | Tidak lebih daripada 10 peratus tekanan yang ditetapkan | Paip alur keluar terlalu kecil atau tersumbat, menyebabkan lif tidak stabil |
| Suhu badan dan bonet | Termometer inframerah atau termokopel sentuhan | Dalam suhu trim terkadar | Bahan trim yang salah atau keadaan panas lampau yang tidak dijangka |
| Sesak tempat duduk | Rig ujian bengkel atau ujian pop panas | Tiada kebocoran yang kelihatan pada 90 peratus tekanan yang ditetapkan | Kerosakan tempat duduk, serpihan tertanam atau herotan |
| Musim bunga free length | Pengukuran kaliper terhadap lukisan | Dalam toleransi pengilang | Relaksasi daripada perkhidmatan suhu tinggi jangka panjang |
| Kelurusan batang dan kelegaan panduan | Tolok dail pada plat permukaan, pemeriksaan visual | Dalam spesifikasi lukisan | Pengikatan yang menghalang penempatan semula penuh selepas lif |
Tiga keadaan paling biasa menghasilkan kebocoran yang kelihatan serupa dari jauh dan berkelakuan sangat berbeza dari dekat. Mereneh adalah masalah margin tekanan. Kerosakan tempat duduk adalah masalah mekanikal. Tetapkan hanyut tekanan ialah masalah penentukuran. Pembaikan yang betul untuk satu adalah pembaikan yang salah untuk yang lain, dan bengkel yang melepasi tempat duduk tanpa mengukur spring akan mengembalikan injap yang bocor semula dalam masa sebulan.
Cara paling mudah untuk memisahkannya ialah melihat bagaimana kebocoran bertindak balas terhadap perubahan tekanan dandang. Injap yang menggelegak menjadi senyap apabila tekanan dandang turun beberapa peratus, kerana cakera didudukkan semula sebaik sahaja daya angkat jatuh di bawah beban spring. Injap dengan kerosakan tempat duduk terus mengalirkan stim pada sebarang tekanan, kerana jalur sesentuh tidak lagi berterusan. Injap dengan titik set hanyut berfungsi seperti biasa selama berbulan-bulan dan kemudian dibuka jauh lebih awal daripada papan nama yang dicadangkan, selalunya semasa permulaan rutin.
| Ciri | Mereneh | Kerosakan tempat duduk | Tetapkan drift tekanan |
|---|---|---|---|
| Apabila wap melepasi | Hanya apabila tekanan menghampiri titik set | Pada sebarang tekanan, termasuk tekanan operasi biasa | Tiba-tiba, selepas peristiwa tekanan atau selang masa yang panjang |
| Bunyi | Wisel bernada tinggi, sekejap-sekejap | Desisan mantap, kadang-kadang bunyi raungan rendah | Bunyi pop biasa, tetapi pada tekanan yang salah |
| Tindak balas terhadap tekanan dandang yang lebih rendah | Kebocoran berhenti | Kebocoran berterusan | Tidak berkenaan sehingga lif seterusnya |
| Penampilan di tempat duduk | Penggilap ringan, tiada alur | Alur hakisan jejari, tanda cakera yang sepadan | Tempat duduk selalunya bersih dan tidak rosak |
| Musim bunga condition | Biasanya dalam toleransi | Biasanya dalam toleransi | Panjang percuma di bawah spesifikasi |
| Ubat yang betul | Lebarkan margin tekanan, sahkan semula injap | Mesin semula atau ganti tempat duduk dan cakera, sahkan semula | Gantikan spring, sahkan semula pada pelantar ujian |
Keadaan keempat patut disebut kerana ia sering salah didiagnosis sebagai kerosakan tempat duduk. Serpihan atau skala yang terperangkap pada tempat duduk menghasilkan kebocoran yang muncul secara tiba-tiba, biasanya dalam beberapa jam selepas permulaan, kitaran jelaga atau gangguan kimia air. Apabila injap dikeluarkan, muka tempat duduk sering dijumpai hampir utuh di bawah deposit. Membersihkannya, memeriksa spring dan mengesahkan semula injap biasanya sudah mencukupi, dengan syarat sumber hulu serpihan ditangani.
Suhu ialah diagnostik yang menghubungkan keempat-empat bersama-sama. Injap yang berjalan lebih panas daripada penarafan trimnya akan merayap, sama ada trim adalah keluli kromium 13 peratus atau aloi yang mengeras, dan rayapan muncul sebagai cakera herot atau tempat duduk yang tidak lagi sepadan dengan paksi panduan. Jika bacaan suhu badan mencadangkan injap sentiasa melebihi julat penarafannya, tindak balas yang betul ialah perubahan material, bukan selang pensijilan semula yang lebih kerap.
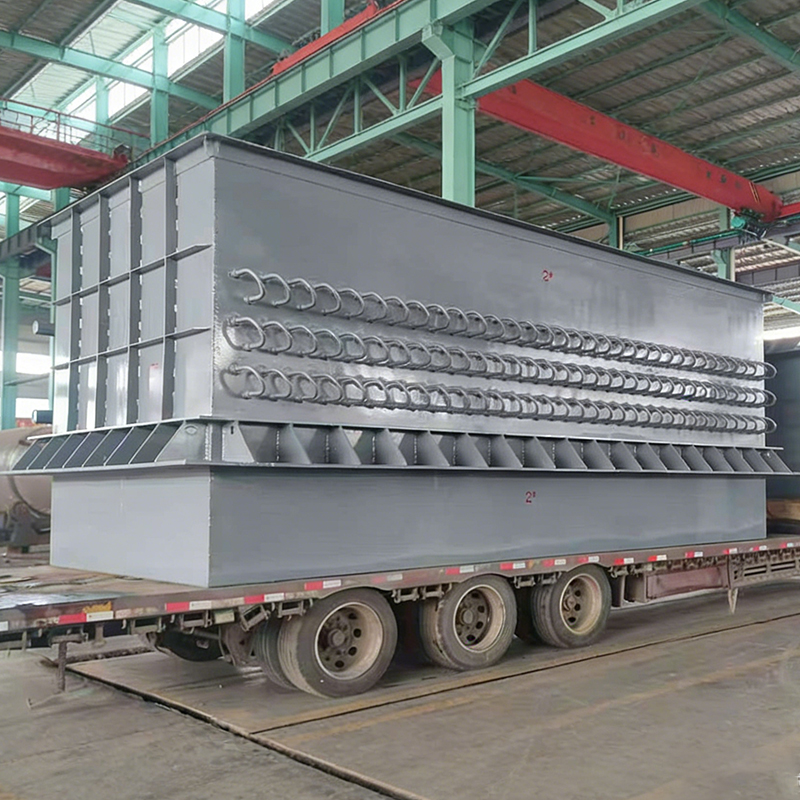
 Mensinter dandang Haba Sisa pada Saluran Gas Serombong Utama Dandang Haba Sisa Pensinteran pada Salur Gas Serombong Utama ialah peranti penjimatan tenaga yang dipasang di serombong utama di hujung ekor mesin pensinteran untuk memulihkan... Lihat Produk →
Sebaik sahaja injap berada di bangku simpanan, keputusan biasanya mengenai kos dan masa pendahuluan dan bukannya mengenai kemungkinan teknikal. Kebanyakan kerosakan tempat duduk boleh dibaiki, kebanyakan spring boleh diganti, dan kebanyakan badan boleh diperakui semula, dengan syarat data kemasan dan kapasiti asal tersedia. Sarung keras ialah injap tanpa dokumentasi, injap yang badannya menunjukkan keretakan atau kakisan teruk, dan injap yang telah diubah suai dengan cara yang tidak dapat disahkan.
Masa utama ialah pembolehubah yang menyebabkan kebanyakan perancang penyelenggaraan tidak berjaga-jaga. Pusingan rutin dan pensijilan semula boleh diubah dalam beberapa hari di bengkel yang berkelayakan. Penggantian trim penuh dengan tempat duduk dan cakera baharu biasanya mengambil masa satu hingga tiga minggu. Injap serba baharu dengan trim khusus, belos dan ujian kapasiti yang diperakui biasanya mengambil masa empat hingga dua belas minggu, dan lebih lama jika bahan itu adalah aloi berasaskan nikel. Pada talian pensinteran di mana injap pelega adalah penghalang terakhir pada dandang haba sisa yang memulihkan haba dari saluran gas serombong utama, masa pendahuluan itu perlu dirancang dan bukannya ditemui semasa gangguan.
Terdapat juga dimensi pematuhan yang mengatasi kos dalam kebanyakan bidang kuasa. Injap pelega keselamatan pada dandang adalah sebahagian daripada sempadan tekanan yang dilindungi, dan kapasiti, tekanan yang ditetapkan dan pensijilannya perlu dikesan. Injap yang telah dibaiki tanpa rekod ujian, atau spring yang telah digantikan dengan bahagian yang tidak disahkan, bukan sekadar risiko penyelenggaraan; ia adalah masalah dokumentasi yang akan timbul semasa pemeriksaan berkanun seterusnya.
| Keadaan ditemui | Tindakan yang disyorkan | Masa utama biasa | Risiko jika ditangguhkan |
|---|---|---|---|
| Penggilapan ringan atau tanda cetek di bawah 0.5 mm | Lap tempat duduk, ganti gasket, sahkan semula dan tandakan | Beberapa hari | Kebocoran kembali dalam beberapa minggu jika sumber serpihan hulu tidak dibetulkan |
| Alur hakisan dalam atau muka cakera berskor | Mesin semula atau ganti tempat duduk dan cakera, sahkan semula | Satu hingga tiga minggu | Hakisan semakin cepat dan badan mungkin tidak dapat dibaiki |
| Musim bunga free length out of tolerance or corroded | Gantikan spring dengan bahagian yang disahkan, sahkan semula | Satu hingga dua minggu | Pembukaan awal atau lewat, kehilangan margin perlindungan tekanan berlebihan |
| Badan atau bonet retak, kakisan teruk atau trim yang tidak diketahui | Gantikan injap dengan setara yang didokumenkan | Empat hingga dua belas minggu | Kehilangan perlindungan tekanan berlebihan dan penemuan pematuhan |
| Injap berusia lebih lima belas tahun tanpa sejarah pembaikan | Gantikan dengan injap baharu yang didokumenkan sepenuhnya | Empat hingga dua belas minggu | Kapasiti dan titik set tidak diketahui, kerja kecemasan berulang |
Walau apa pun keputusannya, satu peraturan patut dipatuhi. Apabila loji menyimpan injap ganti pada rak, alat ganti hendaklah sama dalam tekanan, kapasiti dan trim yang ditetapkan kepada unit yang dipasang, dan ia harus diperakui semula pada jadual yang sama seperti injap yang dipasang. Alat ganti yang telah duduk di gudang selama lima tahun dengan mata air yang tidak diketahui bukanlah alat ganti; ia adalah masalah kedua menunggu untuk dipasang.
 Brazed Economizer berasaskan nikel Brazed Economizer berasaskan nikels are advanced devices that significantly improve the economizer's corrosion resistance, wear resistance, ash accumulation resistance, an... Lihat Produk →
Pemilihan bahan adalah apabila masalah injap pelega menjadi masalah kejuruteraan dan bukannya masalah penyelenggaraan. Kemasan yang sesuai dengan sempurna untuk wap tepu kering pada 200 darjah Celsius akan menjalar, hempedu dan bocor dalam wap panas lampau pada 400 darjah Celsius, dan injap yang sama dipasang dalam persekitaran sisi gas serombong akan terhakis pada panduan dan ruang spring lama sebelum tempat duduknya haus.
Kesan suhu pada spring adalah yang paling kurang kelihatan dan paling dipandang remeh. Kelonggaran spring ialah proses rayapan yang perlahan, dan kadarnya kira-kira dua kali ganda untuk setiap lima belas hingga dua puluh darjah suhu tambahan dalam julat operasi keluli spring biasa. Injap yang berjalan dua puluh darjah lebih panas daripada andaian reka bentuk akan kehilangan titik setnya dalam sebahagian kecil daripada hayat perkhidmatan yang dijangkakan, dan ia akan melakukannya dengan senyap, tanpa sebarang tanda yang boleh dilihat sehingga tekanan timbul diukur.
Hakisan mengikut logik yang sama. Klorida dan sebatian sulfur dalam gas ketuhar kok dan dalam beberapa aliran gas pensinteran menyerang trim keluli tahan karat pada permukaan panduan dan pada jalur sentuhan tempat duduk. Di mana kondensat boleh terbentuk semasa permulaan, wap basah membawa sebatian tersebut terus ke tempat duduk. Setelah pitting bermula pada jalur tempat duduk, injap tidak boleh menutup pada talian sentuhan berterusan, dan tiada jumlah lapping akan memulihkan permukaan yang sedang diserang secara kimia semasa dandang berjalan.
Disiplin bahan yang sama yang mengawal bahagian tekanan dandang haba buangan mengawal trim injap peleganya. Peralatan seperti penjimat pateri berasaskan nikel ditentukan dengan permukaan yang dipateri dan tahan kakisan dengan tepat kerana laluan gas serombong memusnahkan bahan yang lebih murah pada suhu. Injap pelega pada laluan gas yang sama berhak mendapat alasan yang sama: pilih trim untuk kimia dan suhu, bukan untuk harga pembelian.
| Keadaan perkhidmatan | Kemasan yang disyorkan | Nota |
|---|---|---|
| Wap tepu kering di bawah 250 darjah Celsius | Keluli tahan karat kromium 13 peratus standard | Boleh diterima untuk kebanyakan dandang haba sisa beban asas dengan wap bersih |
| Kukus melebihi 250 darjah Celsius dengan kitaran haba | Cakera dan tempat duduk aloi kobalt yang dikeraskan | Mengurangkan pedih dan menahan wayar-drawing yang berikutan kebocoran kecil |
| Perkhidmatan wap basah atau mudah terkondensat | Kemasan tahan karat tahan karat dengan cakera keras | Semak the drum internals and steam purity before blaming the valve |
| Bahagian gas serombong atau persekitaran yang agresif secara kimia | Kemasan berasaskan nikel atau aloi nikel tinggi | Serangan klorida dan sulfida pada panduan adalah mod kegagalan biasa |
| Debu tinggi di hulu ruang wap | Kemasan standard dengan belos dan salur masuk terlindung | Menghalang zarah daripada sampai ke tempat duduk dan kelegaan panduan |
Belos berhak mendapat ulasan khusus, kerana ia menyelesaikan dua masalah sekaligus. Ia mengasingkan spring dan bonet daripada cecair proses, yang melindungi spring daripada kakisan dan menghalang bonet daripada menjadi titik rendah di mana kondensat terkumpul. Ia juga mengimbangi kesan tekanan belakang pada cakera, yang penting pada mana-mana injap dengan garisan nyahcas yang panjang. Pertimbangannya ialah belos boleh gagal, dan belos yang gagal akan mengeluarkan cecair proses ke dalam bonet. Sambungan cerita pada bonet ialah cara standard untuk mengesan kegagalan itu sebelum ia menjadi kebocoran pada sambungan bonet.
Banyak injap yang dibaiki dengan sempurna masih bocor dalam beberapa bulan, dan sebabnya hampir selalu di dalam paip dan bukannya di dalam injap. Dua nombor mendominasi standard pemasangan: penurunan tekanan masuk tidak boleh melebihi tiga peratus daripada tekanan yang ditetapkan, dan tekanan belakang terbina tidak boleh melebihi sepuluh peratus daripada tekanan yang ditetapkan. Had tersebut wujud kerana injap pelega direka untuk merasakan tekanan pada salur masuknya dan melepaskan ke atmosfera yang boleh diatasinya, dan kedua-dua andaian rosak apabila paip itu salah.
Paip salur masuk satu saiz lebih kecil daripada salur masuk injap adalah ralat klasik. Ia dipilih untuk menjimatkan ruang pada bahagian atas dram yang sesak, dan ia menghasilkan penurunan tekanan yang betul-betul membuat injap berbual. Chatter bermaksud cakera terangkat dan hempas berulang kali secara berturut-turut, yang mengubah bentuk muka tempat duduk dan melonggarkan panduan. Siku tajam yang dipasang beberapa diameter hulu mempunyai kesan yang sama, kerana pergolakan yang dihasilkannya menghasilkan pengagihan tekanan tidak sekata merentasi muncung masuk.
Di bahagian saluran keluar, ralat adalah lebih biasa kerana ia kurang kelihatan. Talian pelepasan dengan poket mengumpul kondensat, yang terletak di tempat duduk dan menghakisnya. Tanduk nyahcas panjang yang dikongsi dengan injap lain boleh menghasilkan tekanan belakang melebihi had sepuluh peratus apabila beberapa injap terangkat bersama. Dan injap pengasingan yang dipasang di hulu injap pelega tanpa peranti terbuka berkunci ialah jemputan untuk seseorang menutupnya semasa kempen penyelenggaraan dan terlupa membukanya semula.
| Kesilapan | Kesan | Pembetulan |
|---|---|---|
| Paip salur masuk lebih kecil daripada salur masuk injap | Penurunan tekanan melebihi tiga peratus, menyebabkan perbualan | Tingkatkan paip satu saiz di atas salur masuk injap |
| Siku tajam dekat dengan salur masuk injap | Pergolakan dan pemuatan tidak sekata pada cakera | Sediakan larian lurus beberapa diameter sebelum injap |
| Saluran keluar dengan poket atau tiada longkang | Kondensat mengumpul dan menghakis tempat duduk | Toskan pada titik terendah garisan pelepasan |
| Pengepala pelepasan dikongsi dengan beberapa injap | Tekanan belakang terbina yang berlebihan semasa angkat serentak | Saiz pengepala untuk aliran terkadar gabungan semua injap |
| Injap pengasingan tanpa peranti buka kunci | Injap terpencil secara tidak sengaja | Muatkan injap terbuka berkunci atau susunan pin pecah |
| Injap pelega digunakan sebagai alat kawalan tekanan | Mengangkat berulang dan memakai tempat duduk yang cepat | Pasang gelung kawalan tekanan yang betul dan biarkan injap pelepas kekal tertutup |
| Paip pelepasan disokong dari badan injap | Beban muncung memesongkan badan dan panduan | Sokong paip secara bebas daripada injap |
Satu titik pemasangan lagi bernilai ayat kerana ia sering terlepas semasa kerja pengubahsuaian. Apabila dandang haba buangan ditambahkan pada sistem stim sedia ada, tekanan set injap pelega kadangkala dibawa ke atas dari dram lama tanpa memeriksanya semula terhadap tekanan kerja maksimum yang dibenarkan dan jalur tekanan operasi baharu. Hasilnya ialah injap yang secara teknikalnya betul untuk sistem lama dan mereneh secara kronik pada sistem baharu.
Keadaan injap pelepasan tidak merosot secara linear, dan fakta itu mempunyai kesan langsung pada selang pemeriksaan. Semasa bulan-bulan pertama selepas baik pulih, injap berada dalam keadaan terbaiknya, tekanan yang ditetapkan berada dalam toleransi dan tempat duduk baru dilipat. Apabila masa berlalu, tiga proses berjalan selari: musim bunga merayap dan kehilangan panjang bebas, jalur sesentuh tempat duduk mengumpul deposit, dan bilangan lawatan tekanan terkumpul sebagai keletihan pada talian sesentuh. Tiada satu pun daripada ini kelihatan dari luar injap, dan ketiga-tiganya dipercepatkan oleh habuk, suhu dan berbasikal.
Lengkung di bawah mewakili kemerosotan gabungan itu sebagai indeks keterukan kebocoran, daripada perkhidmatan wap yang bersih dan stabil di hujung rendah kepada perkhidmatan dandang haba sisa bersuhu tinggi, berkarat tinggi, berkitar berat di bahagian atas. Indeks bukan keperluan kod; ia adalah alat perancangan yang menunjukkan mengapa selang tunggal untuk setiap injap pelega dalam loji sentiasa salah dalam satu arah atau yang lain. Injap pada dram beban asas yang bersih dan injap pada dandang gas serombong ketuhar kok tidak seharusnya berkongsi kalendar penyelenggaraan. Perbezaannya semakin meluas selepas tahun pertama, dan menjelang tahun kedua jurang antara kedua-dua perkhidmatan itu cukup besar untuk mengubah keseluruhan strategi pemeriksaan. Baca carta sebagai perbandingan risiko relatif, bukan sebagai ramalan mutlak.
Pemerhatian pertama daripada carta ialah ketiga-tiga perkhidmatan bermula rapat. Dalam tiga bulan pertama, perbezaan antara dram wap bersih dan dandang gas serombong ketuhar kok hampir tidak kelihatan pada indeks, kerana tempat duduk yang baru dilipat dan spring baharu berkelakuan baik tanpa mengira persekitaran di sekelilingnya. Inilah sebabnya mengapa selang penyelenggaraan yang dipilih sejurus selepas baik pulih cenderung kelihatan mencukupi, dan mengapa ia biasanya dilanjutkan terlalu jauh.
Pemerhatian kedua ialah di mana lengkung itu terpisah. Antara enam dan dua belas bulan, perkhidmatan bersih masih selesa di bawah satu pertiga daripada indeks, manakala perkhidmatan panas dan menghakis telah meningkat melebihi empat puluh. Perkhidmatan habuk tinggi terletak di antara mereka. Ini adalah titik di mana kebanyakan tumbuhan menemui kebocoran, kerana ia telah menjadi boleh didengar atau kelihatan.
Pemerhatian ketiga ialah bentuk lengkung putus-putus. Ia tidak rata. Melebihi lapan belas bulan ia menghampiri bahagian atas skala, yang mencerminkan fakta bahawa kerosakan meterai, sebaik sahaja bermula, memakan dirinya sendiri. Pancutan wap menghakis tempat duduk, tempat duduk yang terhakis mengeluarkan lebih banyak wap, dan prosesnya dipercepatkan. Tiada titik pemulihan semula jadi, yang bermaksud baik pulih tertunda tidak menjimatkan kerja; ia menukar kerja lapping kepada penggantian trim.
Pemerhatian keempat melibatkan jurang antara lengkung atas dan bawah pada dua puluh empat bulan. Ia adalah lebih daripada lima puluh mata indeks, yang dalam praktiknya adalah perbezaan antara injap yang boleh diketuk dan diperakui semula dan injap yang memerlukan tempat duduk dan cakera baharu. Loji yang menggunakan satu selang untuk kedua-dua perkhidmatan akan sama ada membazirkan wang untuk baik pulih injap servis bersih yang tidak perlu atau menerima kegagalan berulang pada injap servis agresif.
Pemerhatian kelima adalah mengenai kesan lawatan tekanan tunggal. Lengkungnya licin kerana ia mewakili gelagat purata merentas banyak injap, tetapi injap individu menunjukkan perubahan langkah selepas gangguan kimia air, kempen meniup jelaga atau ayunan beban. Injap yang berada pada dua puluh pada indeks boleh melonjak kepada empat puluh dalam satu minggu. Inilah sebabnya mengapa selang harus dianggap sebagai maksimum dan digabungkan dengan peraturan pemeriksaan yang dicetuskan oleh peristiwa.
Dari segi praktikal, carta menyokong tiga keputusan perancangan. Tetapkan selang dari keadaan perkhidmatan dan bukannya dari tahun kalendar. Anggap sebarang kimia, beban atau peristiwa permulaan sebagai pencetus untuk pemeriksaan awal pada injap yang terjejas. Dan simpan sekurang-kurangnya satu alat ganti yang diperakui sepenuhnya yang sepadan dengan injap servis agresif, kerana injap tersebut tidak akan memberi anda empat hingga dua belas minggu injap baharu yang diperlukan.
| Keadaan perkhidmatan | Selang pemeriksaan | Aktiviti |
|---|---|---|
| Perkhidmatan wap yang bersih dan stabil | Sehingga 24 bulan | Ujian pop, pemeriksaan tempat duduk, sahkan semula dan tanda semula |
| Dandang haba sisa kitaran dengan gas bersih | 12 bulan | Ujian pop, semak panjang bebas musim bunga, sahkan semula |
| Perkhidmatan gas serombong habuk tinggi | 12 bulan or every major shutdown | Ujian pop, pemeriksaan tempat duduk, pemeriksaan sumber serpihan hulu |
| Ketuhar kok panas atau perkhidmatan gas penukar | 12 bulan | Ujian pop, pemeriksaan musim bunga, penilaian keadaan trim |
| Perkhidmatan menghakis, basah atau berbasikal | 6 hingga 12 bulan | Ujian pop, pemeriksaan trim dan panduan, pemeriksaan kebocoran belos |
Kebanyakan injap pelepasan yang bocor boleh dikesan kembali kepada keputusan spesifikasi yang dibuat bertahun-tahun sebelum kebocoran pertama. Injap telah bersaiz untuk kes yang salah, trim dipilih daripada senarai harga dan bukannya daripada komposisi gas, atau paip masuk telah ditarik oleh seseorang yang tidak pernah melihat lembaran data injap. Satu set soalan pendek pada peringkat perolehan menghalang kebanyakan daripada itu.
Soalan dibahagikan secara semula jadi kepada dua kumpulan. Satu kumpulan tergolong dalam pengilang dandang atau kontraktor EPC yang membekalkan dandang haba sisa dan bahagian tekanannya, kerana mereka mengawal susun atur dram, ketulenan wap dan paip di sekeliling injap. Kumpulan lain tergolong dalam pembekal injap pelega, kerana mereka mengawal trim, pensijilan dan ujian kapasiti. Kedua-dua kumpulan perlu menjawab, dan jawapan perlu bersetuju antara satu sama lain sebelum peralatan dibina.
| Soalan untuk pengeluar dandang atau kontraktor EPC | Soalan untuk pembekal injap pelega |
|---|---|
| Apakah tekanan kerja maksimum yang dibenarkan dan jalur tekanan operasi yang direka bentuk untuk dram, dan apakah margin tekanan yang ditetapkan? | Apakah kapasiti diperakui dan tekanan yang ditetapkan akan dicop pada papan nama, dan pada kod yang mana? |
| Apakah ketulenan wap yang dijamin di alur keluar dram, dan apakah peralatan pemisah yang menyokong jaminan itu? | Apakah bahan trim yang ditawarkan untuk suhu, haba lampau dan kimia gas yang dinyatakan? |
| Apakah saiz paip masuk dan keluar, dan apakah penurunan tekanan dan tekanan belakang yang dihasilkan pada aliran terkadar? | Adakah belos dipasang, dan adakah bonet disediakan dengan sambungan cerita? |
| Bagaimanakah dandang berkelakuan semasa permulaan, beban rendah dan ayunan beban, dan berapa banyak lawatan bertekanan setahun yang sepatutnya dijangkakan? | Apakah selang pensijilan semula yang disyorkan untuk perkhidmatan ini, dan apakah yang diperlukan oleh waranti? |
| Apakah strategi injap ganti yang ditentukan oleh projek, dan adakah alat ganti itu sama dengan unit yang dipasang? | Apakah dokumentasi yang mengiringi setiap injap, dan apakah masa pendahuluan yang digunakan untuk trim atau injap penggantian? |
Dua daripada soalan ini membawa lebih berat daripada yang lain. Margin tekanan yang ditetapkan menentukan sama ada injap akan mereneh, dan pemilihan trim menentukan sama ada ia akan terhakis atau menjalar. Jika jawapan kepada kedua-dua itu adalah samar-samar, adalah wajar bertanya semula sebelum pesanan pembelian ditandatangani, kerana membetulkan salah satu daripada mereka selepas pentauliahan bermakna membayar injap baru dan gangguan yang tidak dirancang pada masa yang sama.
Ia juga patut diwujudkan, pada peringkat perolehan, pihak mana yang bertanggungjawab untuk pengiraan injap pelega. Dalam banyak projek, pengilang dandang membekalkan dram dan pembekal injap pelega membekalkan injap, dan tiada pihak yang memiliki pengiraan yang menghubungkan keduanya. Jurang itu adalah tempat salur masuk bersaiz besar, saluran pelepasan bersaiz kecil dan tekanan set yang tidak sepadan berasal.
Injap pelega pada dandang ialah komponen tekanan yang diperakui, dan kertas kerja adalah sebahagian daripada komponen tersebut. Papan nama membawa tekanan yang ditetapkan, kapasiti yang diperakui, sebutan trim dan cop kod. Sijil ujian merekodkan tekanan pop sebenar dan tekanan tempat semula sebelum injap meninggalkan bengkel. Rekod pembaikan menunjukkan siapa yang mengerjakannya, apa yang diganti dan bila ia diperakui semula. Apabila mana-mana dokumen tersebut hilang, injap menjadi liabiliti tanpa mengira prestasinya.
Akibat praktikal ialah kerja pembaikan harus pergi ke bengkel yang boleh mengeluarkan sijil yang boleh dikesan, dan spring, cakera dan tempat duduk harus diganti dengan bahagian yang boleh dikenal pasti berbanding spesifikasi asal. Spring yang dibeli daripada sumber yang tidak diketahui dan dipasang kerana ia sesuai dengan bonet ialah set perubahan tekanan yang tiada siapa yang merekodkan. Semasa pemeriksaan berkanun seterusnya, jurang itulah yang pertama kali ditemui oleh pemeriksa.
Pengilang yang membina dandang, bekas tekanan dan peralatan pemulihan haba kepada ASME dan piawaian bekas tekanan domestik beroperasi dalam disiplin dokumentasi ini sebagai perkara rutin, dan prosedur kawalan kualiti di sebalik peralatan tekanan biasanya dapat dilihat dalam seberapa teliti data tekanan, trim dan kapasiti yang ditetapkan diserahkan bersama peralatan. Apabila pasukan projek memilih pengilang atau pembekal dandang, kesediaan untuk menyediakan pengiraan injap pelega, spesifikasi trim dan rekod pensijilan adalah salah satu petunjuk yang paling boleh dipercayai tentang bagaimana sempadan tekanan yang lain telah dibina.
Terdapat juga dimensi latihan yang hampir tiada kos dan menghalang banyak kerosakan. Operator harus tahu bahawa tuil lif ialah peranti ujian, bukan bolong, dan injap yang telah diangkat secara manual dalam perkhidmatan kotor mungkin tidak boleh didudukkan semula. Pasukan penyelenggaraan harus tahu bahawa injap yang menggelegak adalah amaran dan bukannya gangguan. Dan semua orang harus tahu bahawa menyekat, menyumbat atau menyekat injap pelepasan tidak sekali-kali merupakan langkah sementara yang boleh diterima, di mana-mana kilang, di bawah sebarang tekanan pengeluaran.
Menyelesaikan masalah kebocoran injap keselamatan dandang adalah mudah apabila urutannya jelas, dan urutan jarang berubah antara tumbuhan. Mulakan dengan nombor, kemudian injap, kemudian sistem. Loji yang mengikut langkah di bawah biasanya akan mendapati bahawa kebocoran kedua adalah jauh lebih kecil daripada yang pertama.
Pelajaran yang lebih luas ialah injap pelega adalah cermin sistem yang dilindunginya. Injap yang bocor berulang kali memberitahu anda sesuatu tentang kualiti stim, reka bentuk paip, kawalan tekanan atau pemilihan bahan, dan itu semua keputusan yang dibuat lama sebelum injap dipasang. Betulkan injap dan anda selesaikan masalah hari ini. Betulkan keadaan di sekelilingnya dan anda menyelesaikannya selama lima tahun akan datang.
Bagi loji yang menjalankan dandang haba buangan pada gas ketuhar kok, gas serombong pensinteran, gas penukar atau aliran sukar lain, prinsip yang sama digunakan pada peringkat peralatan. Dandang yang direka bentuk di sekitar komposisi gas sebenar, pemuatan habuk sebenar dan profil beban sebenar, dengan spesifikasi injap pelega yang diperoleh daripada parameter yang sama, akan memastikan injapnya lebih ketat jauh lebih lama daripada unit piawai dengan injap piawai yang diselak ke dram.
Kami akan membantu anda menuju kejayaan.

Zon Aglomerasi Perindustrian Maqiao Utara, Bandar Jingjiang, Bandar Taizhou, Wilayah Jiangsu

+86-18752676699 / +86-13961025664
 Previous